Что это и где применяют
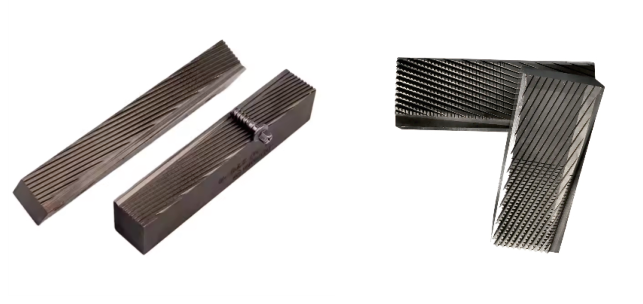
Плоские накатные плашки для автоматов типов 003 и 004: работают парой — неподвижная и подвижная; высота от 20 до 25 мм, всего 2 размеров.
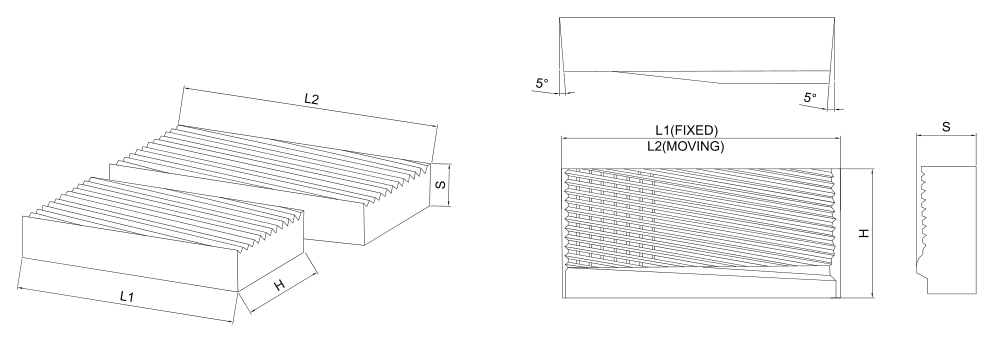
Тип станка определяет длину неподвижной (L1) и подвижной (L2) плашки и толщину S; высоту H выбирают по длине резьбы. Размер для заказа записывают как L1×L2×S×H×угол установки.
Профиль и шаг резьбы, длину резьбы и форму конца (острый, тупой, с канавкой, двухзаходная, Hi-Lo, рифление и др.) делаем под ваш винт — по стандарту резьбы или по образцу.
Материал — Cr12MoV, DC53, быстрорежущая сталь HSS (M2) или H-9; для винтов из нержавеющей стали — быстрорежущая сталь.
Технические характеристики типов 003 и 004
| Производитель | Le Guang, Shenzhen Le Guang Precision Hardware Co., Ltd. (Китай) |
|---|---|
| Типы станка | 003, 004 |
| Высота H | 20–25 мм |
| Материал | Cr12MoV, DC53, HSS (M2), H-9 |
| Угол установки | 0° |
Модели типов 003 и 004
| Модель | Тип станка | Высота H, мм | Толщина S, мм | Длина неподвижной L1, мм | Длина подвижной L2, мм | Угол установки |
|---|---|---|---|---|---|---|
| 45×55×15×20×0° | 003 | 20 | 15 | 45 | 55 | 0° |
| 65×80×20×25×0° | 004 | 25 | 20 | 65 | 80 | 0° |
Размеры — по таблице каталога производителя, мм. Резьбу и форму конца делаем под ваш винт.
Габаритные чертежи
Чертежи из каталога производителя, размеры в мм.
Вопросы
Что указать в заявке?
Размер плашек в виде неподвижная × подвижная × толщина × высота × угол (например, 90×105×25×40×0°) или тип станка; стандарт и размер резьбы; длину резьбы; диаметр заготовки под накатку; особые требования — форма конца, углы, материал. Для нестандартной резьбы — образец винта.
Подойдут ли плашки с другой резьбой?
Нет. Диаметр и шаг резьбы плашки должны совпадать с резьбой винта — плашки разных резьб друг друга не заменяют. Длину укажите сразу, чтобы не перешлифовывать плашки на месте.
Как продлить срок службы плашек?
Плашки должны стоять строго параллельно, а их сдвиг по шагу — быть выставлен точно, иначе резьба шелушится. Давление наращивают постепенно, без перегрузки на входе. Слишком твёрдую проволоку сначала отжигают. Смазка в зоне накатки обязательна.